Máy ép servo PROMESS UFM – Kiểm soát chất lượng ngay trong công đoạn ép lắp
Một chi tiết đạt đúng chiều sâu lắp ráp vẫn có thể tồn tại sai lệch về độ chặt, độ đồng tâm hoặc tình trạng bề mặt tiếp xúc. Khi chỉ kiểm tra vị trí cuối hành trình, những bất thường xuất hiện trong quá trình ép có thể bị bỏ qua. Vì vậy, công đoạn ép lắp chính xác cần theo dõi cả lực tác động và chuyển động của đầu ép.
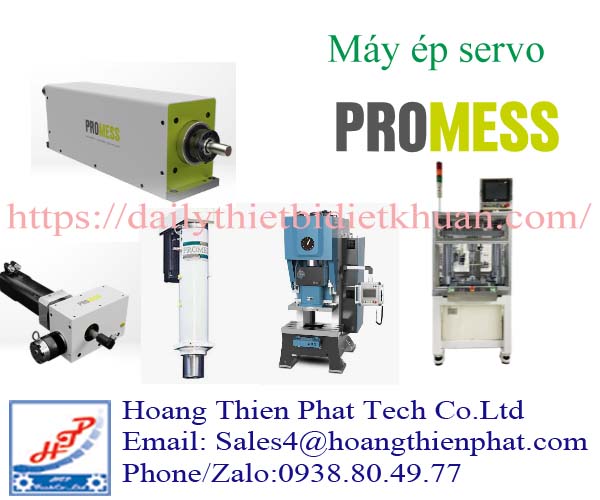
Máy ép servo PROMESS UFM được phát triển cho các nhiệm vụ lắp ráp và kiểm tra có yêu cầu giám sát lực–hành trình. Các dòng tiêu biểu gồm UFM Line5/Line5s, UFM Compact5 và UFM Precision5, phục vụ những điều kiện bố trí và yêu cầu công nghệ khác nhau.
Từ lực ép đến dấu hiệu chất lượng của mối lắp
Trong mối lắp có độ dôi, lực thường thay đổi khi chi tiết bắt đầu tiếp xúc, đi vào vùng lắp ghép và tiến đến vị trí hoàn tất. Diễn biến này tạo thành một đường cong đặc trưng. Khi vật liệu, kích thước hoặc điều kiện tiếp xúc thay đổi, hình dạng đường cong cũng có thể thay đổi theo.
Chẳng hạn, lực tăng sớm có thể liên quan đến tình trạng lệch chi tiết hoặc cản trở cơ khí. Lực thấp bất thường có thể gợi ý độ dôi không đủ hoặc thiếu thành phần lắp ghép. Đây là những dấu hiệu cần được đối chiếu bằng thử nghiệm thực tế; một dạng đường cong không tự động xác định duy nhất nguyên nhân lỗi.
Với máy ép servo PROMESS, việc xây dựng tiêu chuẩn đánh giá nên bắt đầu từ mẫu đạt, mẫu lỗi và điều kiện sản xuất đại diện. Giới hạn giám sát càng phản ánh đúng quá trình thực tế, kết quả phân loại càng có giá trị đối với bộ phận chất lượng.
Cấu tạo máy ép servo PROMESS UFM
Cụm truyền động tạo chuyển động ép
Động cơ servo kết hợp cơ cấu truyền động để đưa đầu ép đến vị trí yêu cầu. Cấu hình cơ khí thay đổi theo từng dòng, nhằm đáp ứng các nhu cầu về tải, không gian lắp đặt và độ chính xác.
Ở UFM Precision5, hãng sử dụng cơ cấu truyền động vít me bi, động cơ servo AC và bộ dẫn hướng chính xác bổ sung. Cảm biến lực bên ngoài có thể sử dụng nguyên lý áp điện hoặc điện trở biến dạng, tùy phiên bản.
Cụm đo và điều khiển
Hệ thống đo cung cấp dữ liệu phản hồi để bộ điều khiển quản lý chuyển động và đánh giá chu trình ép. Điều này cho phép xây dựng quá trình phù hợp với đặc tính của chi tiết thay vì chỉ thực hiện một chuyển động xuống và lên cố định.
Khi thiết kế trạm ép, cụm máy cần được xem xét cùng khung chịu lực, đầu ép và đồ gá. Độ cứng của khung, sai số định vị phôi và biến dạng của đồ gá đều có thể ảnh hưởng đến kết quả lắp ráp, dù bản thân bộ truyền động có khả năng điều khiển tốt.
Chu trình ép servo được xây dựng như thế nào?
Tiếp cận chi tiết
Đầu ép di chuyển đến gần vùng làm việc theo khoảng cách và tốc độ đã xác lập. Khoảng tiếp cận phải đủ để tránh va chạm với phôi, đồ gá và cơ cấu cấp liệu.
Với chi tiết dễ hư hỏng, cần đặc biệt chú ý giai đoạn chuyển từ chạy tiếp cận sang tiếp xúc. Tốc độ phù hợp giúp hạn chế tải va đập trước khi quá trình ép chính bắt đầu.
Thực hiện công đoạn lắp ghép
Sau tiếp xúc, đầu ép thực hiện chuyển động theo yêu cầu công nghệ. Ví dụ, công đoạn ép bạc vào thân cần xem xét đồng thời chiều sâu lắp, độ dôi và khả năng chịu lực của vật liệu.
Tốc độ ép cần được xác định qua thử nghiệm. Tăng tốc có thể rút ngắn thời gian chuyển động nhưng cũng có thể làm thay đổi lực, mức biến dạng hoặc điều kiện tiếp xúc của mối lắp.
Đánh giá và kết thúc chu trình
Kết quả cần được xem xét trên những đặc trưng có ý nghĩa với sản phẩm, chẳng hạn lực tại vùng lắp ghép, vị trí hoàn tất hoặc diễn biến lực trong đoạn làm việc. Tiêu chí chấp nhận phải gắn với yêu cầu bản vẽ và kết quả kiểm tra sản phẩm sau ép.
Đối với dây chuyền tự động, trạng thái hoàn tất và kết quả đánh giá còn cần phối hợp với cơ cấu chuyển phôi. Cách xử lý chi tiết lỗi phải được xác định ngay khi thiết kế trạm.
Các dòng máy ép servo PROMESS phù hợp với từng nhiệm vụ
UFM Line5 và Line5s cho các trạm lắp ráp
UFM Line5/Line5s phục vụ công đoạn ép lắp có giám sát lực–hành trình, với dải lực được hãng công bố từ 1 đến 200 kN cho nhóm này. Thiết bị có thể tích hợp vào dây chuyền tự động, trạm thử hoặc vị trí thao tác thủ công.
Một số mã cụ thể trong danh mục gồm LN5I0100-020-030, LN5I0300-035-025 và LN5I0600-035-025. Khi xác định cấu hình, cần kiểm tra đầy đủ mã hàng, bản vẽ và yêu cầu ứng dụng; tên dòng UFM Line5 chưa đủ để đặt mua chính xác.
UFM Compact5 cho vị trí hạn chế chiều cao
UFM Compact5 bố trí động cơ servo song song với cụm ép nhằm giảm chiều cao lắp đặt. Đặc điểm này phù hợp với những thiết kế cần bố trí bộ truyền động trong không gian hạn chế.
Khi lựa chọn dòng Compact5, cần kiểm tra cả khoảng trống xung quanh thân máy, vị trí đầu nối và hướng đi cáp. Một cụm ép vừa với không gian cơ khí vẫn cần đủ khoảng tiếp cận để bảo trì và thay dụng cụ.
UFM Precision5 cho chi tiết nhỏ và yêu cầu chính xác cao
UFM Precision5 hướng đến những công đoạn cần lực nhỏ và độ chính xác cao, bao gồm ứng dụng trong kỹ thuật y tế và ngành đồng hồ. Hãng cung cấp nhiều phiên bản cảm biến và kiểu bố trí cơ khí.
Đối với linh kiện nhỏ, lực ép lớn chưa chắc mang lại lợi ích. Việc chọn dải lực phù hợp, dẫn hướng đúng và bảo vệ bề mặt chi tiết thường quan trọng hơn khả năng tạo tải tối đa.
Ứng dụng máy ép servo PROMESS trong sản xuất
Ép lắp bạc, ống lót và chi tiết dạng trục
Nhóm công đoạn này thường yêu cầu kiểm soát độ sâu và độ chặt của mối lắp. Quá trình thử cần xác định hướng tác dụng lực, vị trí đỡ và khả năng biến dạng của từng thành phần.
Với cụm có vòng bi, thiết kế đầu ép phải truyền lực đúng vào vòng được lắp có độ dôi. Truyền lực qua phần tử lăn có thể gây hư hỏng dù kết quả chiều sâu cuối cùng vẫn đạt.
Tán, tạo hình và lắp chi tiết nhựa
PROMESS công bố các ứng dụng như tán đinh, tạo hình, uốn và lắp ghép chi tiết nhựa có theo dõi lực. Hãng cũng giới thiệu các nhiệm vụ hiệu chỉnh và kiểm tra dựa trên dữ liệu lực–hành trình.
Đối với chi tiết nhựa, cần quan tâm đến nhiệt độ, tốc độ tác động và khả năng biến dạng theo thời gian. Với chi tiết kim loại tạo hình, độ cứng vật liệu và tình trạng dụng cụ là những yếu tố nên được theo dõi trong quá trình xác lập thông số.
Trạm kiểm tra cơ tính của cụm lắp ráp
Một trạm ép có thể được thiết kế để đánh giá phản ứng của sản phẩm dưới tải. Ví dụ về bài toán kỹ thuật là xác định lực tại một độ dịch chuyển quy định hoặc kiểm tra hành trình hoạt động của cơ cấu đàn hồi.
Để kết quả có thể so sánh giữa các lần đo, cần thống nhất cách gá, vị trí đặt tải, tốc độ thử và điều kiện ban đầu. Quy trình kiểm tra phải được thẩm định theo yêu cầu riêng của sản phẩm.
Chọn máy ép servo PROMESS từ yêu cầu của chi tiết
Xác định lực làm việc thực tế
Lực cần thiết nên được xác định từ thử nghiệm hoặc dữ liệu của công đoạn hiện hữu. Cần phân biệt lực làm việc thông thường với lực tăng bất thường do kẹt, lệch hoặc chạm cứng.
Không nên chọn máy chỉ bằng cách lấy tải lớn nhất có thể mua. Dải lực phải phù hợp với nhiệm vụ đo, khả năng bảo vệ chi tiết và yêu cầu dự phòng của quá trình.
Tính hành trình cùng không gian thao tác
Hành trình cần bao gồm khoảng tiếp cận, đoạn ép làm việc và khoảng rút đầu ép để lấy sản phẩm. Đối với trạm có robot hoặc cơ cấu cấp phôi, phải kiểm tra thêm quỹ đạo đưa chi tiết vào đồ gá.
Ngoài hành trình danh nghĩa, bản vẽ bố trí cần thể hiện chiều dài dụng cụ, chiều cao sản phẩm và vị trí lắp cụm ép. Những kích thước này quyết định khả năng sử dụng thực tế của trạm.
Đánh giá thời gian chu kỳ toàn trạm
Thời gian chu kỳ bao gồm cấp phôi, định vị, kẹp, ép, kiểm tra, nhả kẹp và lấy sản phẩm. Chỉ tăng tốc độ đầu ép có thể không cải thiện đáng kể năng suất nếu thời gian chờ nằm ở công đoạn khác.
Vì vậy, lựa chọn máy ép servo PROMESS nên dựa trên một chu trình hoàn chỉnh. Thử nghiệm với phôi thực giúp xác định rõ giới hạn tốc độ và chất lượng trước khi chốt cấu hình.
Duy trì độ ổn định sau khi đưa máy vào vận hành
Kiểm tra hệ đo và tình trạng cơ khí
Cần lập kế hoạch kiểm tra lực, vị trí, độ đồng tâm và tình trạng đồ gá theo điều kiện sử dụng. Chu kỳ kiểm tra nên xét đến tần suất vận hành, mức tải và mức độ quan trọng của sản phẩm.
Khi kết quả ép thay đổi, nên kiểm tra cả phôi, dụng cụ và cơ cấu gá trước khi điều chỉnh thông số. Việc nới giới hạn chấp nhận quá sớm có thể che khuất nguyên nhân thực tế.
Quản lý thay đổi chương trình ép
Mỗi thay đổi về vật liệu, kích thước, chất bôi trơn hoặc dụng cụ đều có thể ảnh hưởng đến quá trình. Chương trình đã được xác nhận cho một phiên bản sản phẩm không nên mặc nhiên áp dụng cho phiên bản khác.
Máy ép servo PROMESS UFM phát huy hiệu quả khi được lựa chọn cùng yêu cầu mối lắp, thiết kế đồ gá và tiêu chuẩn kiểm tra rõ ràng. Sự kết hợp này giúp dữ liệu của công đoạn ép trở thành căn cứ thực tế để kiểm soát chất lượng sản phẩm.
CÔNG TY TNHH KỸ THUẬT CÔNG NGHỆ HOÀNG THIÊN PHÁT
Địa chỉ: 331/70/36J Phan Huy Ích, Phường An Hội Tây, TP HCM, Việt Nam
Sales4: 0938.804.977
Email: sales4@hoangthienphat.com
Trang web : https://dailythietbidietkhuan.com/
Trang web: http://cungcapthietbivn.com/