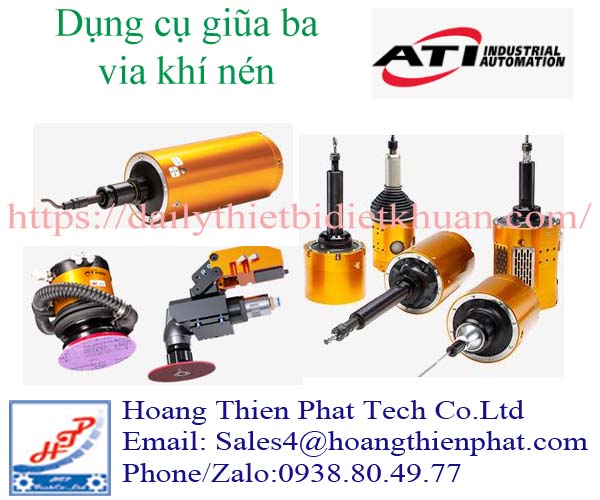
Dụng cụ giũa ba via khí nén ATI – Hoàn thiện mép chi tiết bằng robot
Ba via và phần vật liệu thừa có thể ảnh hưởng đến chất lượng lắp ráp của chi tiết. Công đoạn xử lý cần kiểm soát cả lượng vật liệu loại bỏ lẫn hình dạng mép. Dụng cụ giũa ba via khí nén ATI hỗ trợ tự động hóa thao tác này bằng chuyển động giũa tịnh tiến.
Thiết bị thuộc nhóm dụng cụ gia công đầu cánh tay robot của ATI Industrial Automation. Dòng CRT kết hợp truyền động khí nén với cơ cấu bù lệch tại đầu giũa. Thiết kế này hướng đến xử lý mép và đường phân khuôn trên những chi tiết có sai lệch bề mặt
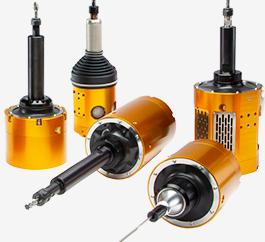
Dụng cụ giũa ba via khí nén ATI xử lý vật liệu bằng chuyển động qua lại
Đầu giũa chuyển động qua lại để loại bỏ vật liệu tại vùng tiếp xúc. Robot đưa dụng cụ di chuyển theo đường mép hoặc khu vực cần xử lý. Sự phối hợp giữa hai chuyển động tạo thành quá trình giũa tự động.
Chất lượng gia công phụ thuộc vào loại giũa, lực tiếp xúc và tốc độ chạy dao. Khi những yếu tố này phù hợp, công đoạn có thể được lặp lại theo chương trình. Vì vậy, thiết lập ban đầu cần dựa trên hình dạng và vật liệu chi tiết thực tế.
Cảm biến lực ATI Industrial Automation
Chuyển động giũa phù hợp với công đoạn hoàn thiện mép
Ba via có thể xuất hiện sau gia công hoặc tại những vị trí phân khuôn. Phần vật liệu nhô lên cần được xử lý mà vẫn giữ hình dạng chi tiết. Dụng cụ giũa ba via khí nén ATI được hãng giới thiệu cho những nhiệm vụ này.
ATI CRT-12-5 sử dụng hành trình giũa 5 mm. Tốc độ không tải được công bố là 12.000 hành trình mỗi phút. Đây là tốc độ chuyển động tịnh tiến, cần phân biệt với tốc độ quay của dụng cụ mài.
Phối hợp đường chạy robot với vùng cắt của giũa
Robot cần giữ hướng dụng cụ phù hợp với hình dạng mép gia công. Vùng có răng cắt phải tiếp xúc đúng khu vực cần loại bỏ vật liệu. Nếu hướng tiếp cận sai, dụng cụ có thể làm xước bề mặt bên cạnh.
Đường chạy nên được kiểm chứng trên mẫu trước khi áp dụng hàng loạt. Những đoạn chuyển hướng hoặc góc hẹp cần được đánh giá riêng. Việc này giúp xác định tốc độ và tư thế phù hợp cho từng vùng gia công.
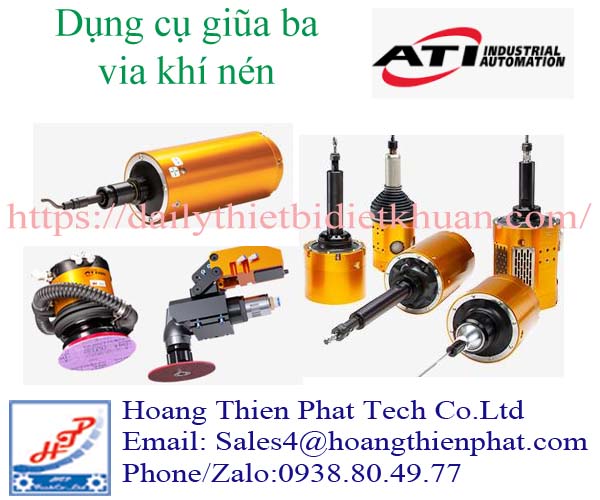
Cơ cấu bù lệch giúp đầu giũa thích ứng với bề mặt
Chi tiết thực tế thường có sai lệch nhỏ về kích thước hoặc vị trí gá đặt. Nếu đầu giũa hoàn toàn cứng, sai lệch có thể làm lực tiếp xúc thay đổi mạnh. Cơ cấu bù lệch cho phép đầu dụng cụ dịch chuyển thụ động khi gặp biến thiên bề mặt.
Dụng cụ giũa ba via khí nén ATI sử dụng cơ cấu điều chỉnh bằng khí nén. Theo hãng, thiết kế hỗ trợ đầu giũa bám theo biên dạng với lực tiếp xúc có thể thiết lập. Khả năng thích ứng vẫn nằm trong giới hạn hành trình của thiết bị.
Giảm ảnh hưởng của sai lệch nhỏ giữa các chi tiết
Một đường chạy được lập trình thường dựa trên hình dạng danh nghĩa của sản phẩm. Tuy nhiên, các chi tiết trong cùng lô có thể khác nhau tại đường phân khuôn. Cơ cấu bù lệch hỗ trợ duy trì tiếp xúc khi sai lệch nằm trong phạm vi cho phép.
Tính năng này hữu ích khi xử lý nhiều chi tiết theo một chu trình chung. Kỹ sư vẫn cần kiểm tra mức sai lệch lớn nhất của sản phẩm. Phạm vi bù không nên được dùng để thay thế việc gá đặt chính xác.
Điều chỉnh lực tiếp xúc theo yêu cầu gia công
Lực tiếp xúc ảnh hưởng đến khả năng cắt và lượng vật liệu được loại bỏ. Lực quá thấp có thể khiến ba via còn sót sau khi giũa. Lực quá cao có thể tạo vết sâu hoặc làm giảm tuổi thọ dụng cụ.
ATI công bố khả năng điều chỉnh lực cắt trong quá trình sử dụng CRT-12-5. Điều này hỗ trợ thiết lập theo yêu cầu của vùng gia công. Giá trị phù hợp cần được xác định cùng loại giũa và tốc độ chạy robot.
Ứng dụng dụng cụ giũa ba via khí nén ATI trên chi tiết công nghiệp
Tài liệu ATI giới thiệu dòng CRT cho các vật liệu như nhôm, nhựa và thép. Những ứng dụng nổi bật gồm xử lý đường phân khuôn và phần vật liệu thừa. Khả năng gia công cụ thể cần được đánh giá theo đặc tính sản phẩm.
Không thể áp dụng một thiết lập chung cho mọi vật liệu hoặc dạng ba via. Độ cứng, chiều dày ba via và yêu cầu bề mặt đều ảnh hưởng đến lựa chọn dụng cụ. Thử nghiệm giúp xác định mức độ phù hợp trước khi đầu tư trạm robot.
Hoàn thiện đường phân khuôn và phần vật liệu dư
Đường phân khuôn có thể tạo gờ trên bề mặt hoặc dọc theo mép chi tiết. Dụng cụ giũa cần được định hướng để xử lý đúng vùng nhô lên. Đường chạy phải tránh những bề mặt đã đạt yêu cầu kích thước.
Với sản phẩm có nhiều góc chuyển tiếp, quá trình gia công nên chia thành từng đoạn. Mỗi đoạn có thể cần hướng giũa hoặc tốc độ khác nhau. Cách thiết lập này giúp kiểm soát chất lượng tại những vị trí khó tiếp cận.
Xử lý mép trước công đoạn lắp ráp
Ba via tại mép có thể gây cản trở khi đưa chi tiết vào vị trí lắp. Những cạnh sắc cũng làm thao tác cầm nắm khó khăn hơn. Công đoạn giũa giúp xử lý vùng vật liệu thừa theo yêu cầu bản vẽ.
Kết quả cần được kiểm tra bằng tiêu chí rõ ràng sau gia công. Những tiêu chí có thể gồm ba via còn lại, kích thước mép và tình trạng bề mặt. Chỉ tiêu kiểm tra nên thống nhất trước khi xây dựng chương trình robot.
Lựa chọn đầu giũa theo hình dạng vùng gia công
Hình dạng giũa quyết định khả năng tiếp cận và diện tích tiếp xúc với chi tiết. Giũa quá lớn có thể chạm vào những vùng không cần gia công. Giũa quá nhỏ có thể làm tăng thời gian xử lý.
ATI cung cấp các dạng giũa chữ nhật, tròn, bán nguyệt và tam giác cho CRT-12-5. Bản vẽ hãng liệt kê những phụ kiện này với chuôi 5 mm. Khi lựa chọn, cần đối chiếu đầu kẹp và yêu cầu của vị trí gia công. www.ati-ia.com
Chọn hình dạng giũa theo bề mặt tiếp xúc
Về nguyên tắc, giũa phẳng phù hợp để tiếp cận những vùng tương đối phẳng. Giũa tròn hoặc bán nguyệt có thể thuận lợi hơn tại bề mặt cong. Giũa tam giác có thể hỗ trợ tiếp cận một số góc hẹp.
Đây là định hướng lựa chọn dựa trên hình dạng, cần được xác nhận bằng thử nghiệm. Loại răng giũa và vật liệu chi tiết cũng ảnh hưởng đến kết quả. Người thiết kế cần xem xét toàn bộ điều kiện cắt trước khi chốt phụ kiện.
Theo dõi tình trạng mòn của giũa
Giũa mòn có thể làm giảm khả năng loại bỏ ba via trong cùng thời gian gia công. Khi đó, sản phẩm cuối chu kỳ có thể khác với mẫu thiết lập ban đầu. Kiểm tra dụng cụ giúp nhận biết sự thay đổi trước khi phát sinh nhiều sản phẩm lỗi.
Chu kỳ thay giũa nên được xây dựng từ dữ liệu vận hành thực tế. Có thể theo dõi số sản phẩm hoặc chất lượng mép sau gia công. Điều này giúp duy trì công đoạn ổn định mà không chỉ dựa vào cảm quan.
Tích hợp khí nén và bảo trì dụng cụ giũa ATI
Nguồn khí ảnh hưởng trực tiếp đến hoạt động của truyền động và cơ cấu bù lệch. Đường cấp khí cần được bố trí phù hợp với chuyển động của robot. Ống bị gập hoặc kéo căng có thể làm giảm khả năng vận hành.
Dụng cụ giũa ba via khí nén ATI CRT sử dụng truyền động khí nén có bôi trơn. Người vận hành cần thực hiện yêu cầu cấp khí và bôi trơn theo tài liệu hãng. Đồng thời, cần kiểm tra giũa và lớp bảo vệ đầu dụng cụ định kỳ.
Bố trí đường khí theo hành trình robot
Ống khí phải có chiều dài phù hợp với phạm vi chuyển động của cánh tay robot. Những vị trí xoay cổ tay cần được kiểm tra để tránh xoắn hoặc cọ xát. Đầu nối cũng cần được giữ ổn định trong quá trình chạy.
Sau khi lắp đặt, nên chạy thử toàn bộ hành trình ở tốc độ thấp. Việc quan sát giúp phát hiện vị trí ống bị kéo hoặc vướng vào kết cấu. Những vấn đề này cần được xử lý trước khi đưa trạm vào sản xuất.
Chuẩn bị thông tin để lựa chọn đúng cấu hình
Khi yêu cầu báo giá, cần cung cấp mã thiết bị và hình dạng chi tiết gia công. Vật liệu, kích thước ba via và yêu cầu chất lượng mép cũng cần được xác định. Thông tin robot giúp kiểm tra phương án lắp và tải của cụm dụng cụ.
Với model CRT-12-5, mã đặt hàng được hãng công bố là 9150-CRT-12-5. Cần xác nhận thêm giũa, tấm lắp và phụ kiện khí nén trong phạm vi cung cấp. Cấu hình đầy đủ giúp dụng cụ giũa ba via khí nén ATI đáp ứng đúng công đoạn dự kiến.
CÔNG TY TNHH KỸ THUẬT CÔNG NGHỆ HOÀNG THIÊN PHÁT
Địa chỉ: 331/70/36J Phan Huy Ích, Phường An Hội Tây, TP HCM, Việt Nam
Sales4: 0938.804.977
Email: sales4@hoangthienphat.com
Trang web : https://dailythietbidietkhuan.com/
Trang web: http://cungcapthietbivn.com/
web hãng tham khảo : https://www.ati-ia.com/